

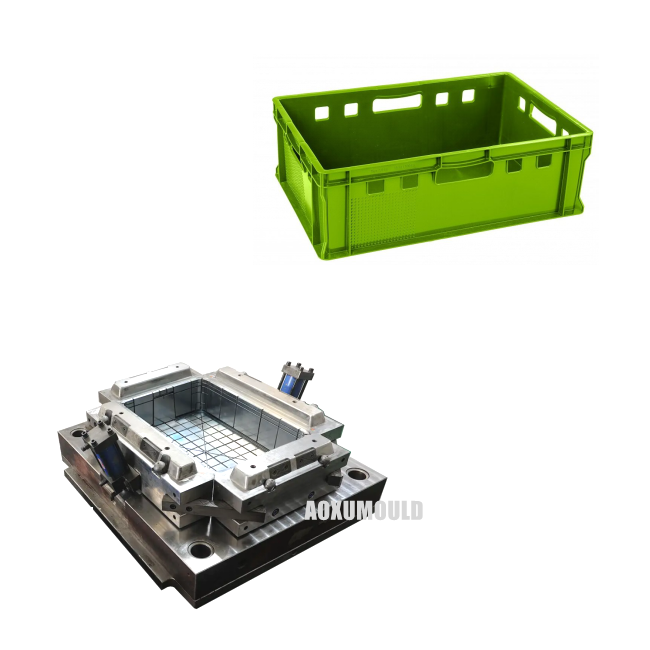
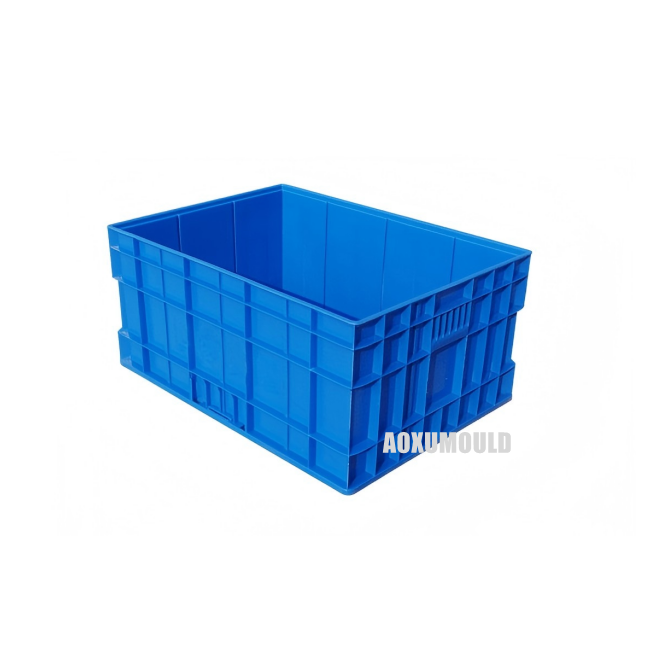
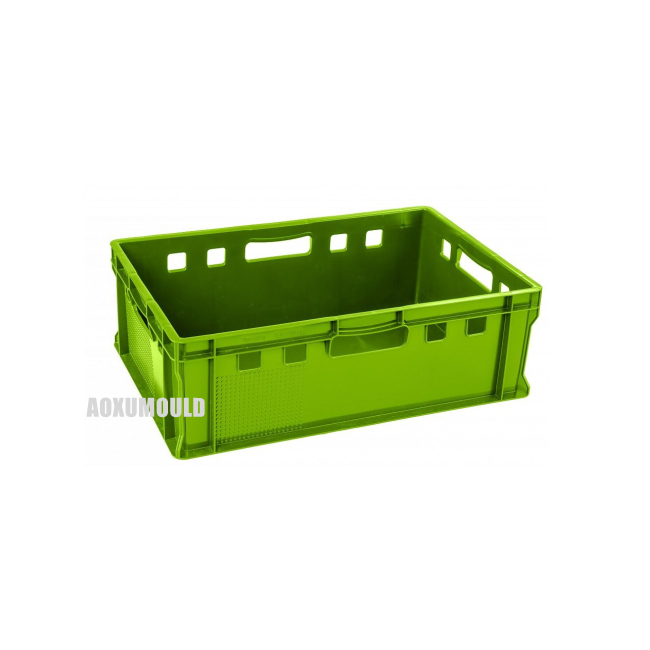
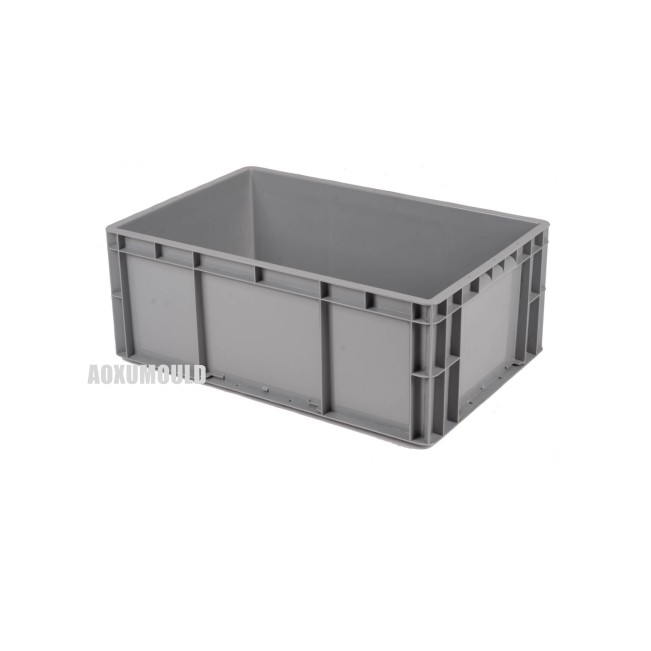
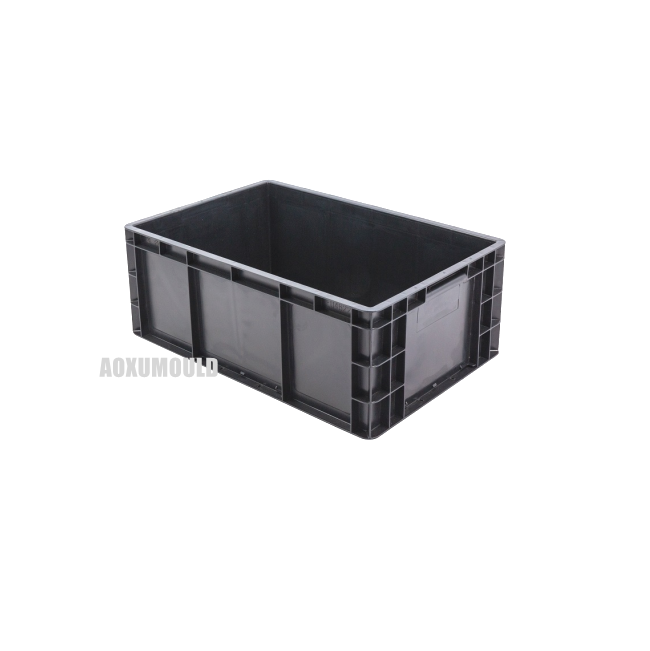
Mögelspecifikationer
|
Formnamn |
Tunga lådor |
|
Produktmaterial |
HDPE/PP |
|
Produktstorlek |
600 x 400 x 140 mm |
|
Mögelmaterial för hålrum och. Kärna |
P20/718H/H13/2738 |
|
Hålrums nr |
1 Havitet |
|
Injektionssystem |
Heta löpare |
|
Lämplig injektionsmaskin |
450T |
|
Formstorlek |
1050x680x550mm |
|
Mögelvikt |
3500 kg |
|
Mögel livslängden |
mer än 500, 000 PCS |
|
Leveranstid |
50 dagar |
Tjocklek av tunga lådor

Tjockleken på en tunga lådor av plast sträcker sig vanligtvis från 3 mm till 8 mm, beroende på design, material och avsedd användning. Här är en detaljerad uppdelning:
1. Material:
- Vanlig plast inkluderar HDPE (högdensitet polyeten) eller PP (polypropen). HDPE föredras ofta för tunga applikationer på grund av dess styvhet och slagmotstånd.
2. Designfaktorer:
- Uniformtjocklek: Väggar och bas är vanligtvis 4–6 mm för vanliga tunga lådor.
- Förstärkningar: ribbor, dubbelväggig konstruktion eller hörnförstärkningar kan möjliggöra något tunnare väggar (t.ex. 3–5 mm) samtidigt som styrka.
- Kritiska områden: Baser och bärande kanter kan vara tjockare (upp till 8 mm) för extra hållbarhet.
3. Tillverkningsprocess:
- Injektionsgjutning: producerar vanligtvis väggar 2–6 mm tjocka på grund av materialflödes- och kylbegränsningar.
- Rotationsmålning: Tillåter tjockare väggar (upp till 12+ mm) men är mindre vanligt för lådor.
4. Lastkapacitet:
- Lådor designade för extrema belastningar (t.ex. fordons- eller industriella delar) kan överstiga 6 mm i kritiska sektioner.
- Mindre lådor kan använda 3–4 mm väggar, medan större kräver 5–8 mm för strukturell integritet.
5. Branschexempel:
- Standard tunga: 4–6 mm väggar.
- Specialiserad/industriell: Upp till 8 mm eller mer för områden med hög stress.
Varför välja HDPE &. PP-material för tunga plastlådor?

När du väljer mellan HDPE (högdensitet polyeten) och PP (polypropen) för tunga plastlådor beror valet på applikationskraven, miljöförhållandena och belastningskrav. Här är en detaljerad jämförelse:
2. Varför välja HDPE för tunga lådor?
- Påverkningsmotstånd: Idealisk för grov hantering, stapling och släpp (t.ex. logistik, jordbruk).
- Kalla miljöer: behåller styrka i temperaturer under noll (t.ex. kalllagring, kyltransport).
- Styvhet: upprätthåller form under tunga belastningar (t.ex. bildelar, maskiner).
- Återvinningsbarhet: Allvarligt återvunnet, vilket gör det miljövänligt för hållbara leveranskedjor.
3. Varför välja PP för tunga lådor?
- Kemisk exponering: Bäst för lådor som lagrar oljor, bränslen eller frätande ämnen (t.ex. kemiska industrier).
- Högtemperaturanvändning: Lämplig för sterilisering (t.ex. livsmedelsbearbetning, medicinsk utrustning).
- Flexibilitet: Bättre för repetitiv stress (t.ex. gångjärnslock, vikbara mönster).
-Kostnadseffektivitet: Ofta billigare för produktion med hög volym.
Hur man gör mögel för en tung plastlåda?

Att skapa en kraftig plastlådsform innebär precisionsteknik, materialval och tillverkningskompetens. Nedan är en steg-för-steg-guide för att designa och producera en hållbar, högkvalitativ form:
1. Designfas
a. Definiera krav
- Lådans specifikationer: storlek, lastkapacitet, väggtjocklek (vanligtvis 4–8 mm) och geometri (revben, handtag, staplingsfunktioner).
- Material: Välj plast (t.ex. HDPE, PP) och redogöra för krympningshastigheter under kylning.
-Moulding Process: Bestäm om injektionsgjutning
b. Kaddesign
- Använd 3D CAD -programvara (t.ex. SolidWorks, AutoCAD) för att modellera lådan och mögel.
- Inkludera dragvinklar (1-3 grader) för enkel utkast.
- Designribbor och hörnförstärkningar för att förbättra styrkan utan att öka väggtjockleken.
- Lägg till ejektorstiftplatser, kylkanaler och avluftning för att förhindra defekter.
2. Val av formmaterial
Välj högklassigt stål baserat på hållbarhet och produktionsvolym:
- Stålformar:
- P20 eller H13 stål för hög slitstyrka (idealisk för 100, 000+ cykler).
- Härdad för livslängd.
3. Mögeltillverkningssteg
a. Bearbetning av kärna och hålighet
- Använd CNC -bearbetning för att skapa kärnan (hane) och hålrum (kvinnliga) delar av formen.
- Se till att släta ytor (polska till SPI-A1/A2-finish) för att undvika defekter som flödeslinjer.
b. Kylsystemintegration
- Bädda in kylkanaler för att reglera temperaturen och minska cykeltiden.
- Optimera kanallayouten för enhetlig kylning (förhindrar vridning).
c. Utkastssystem
- Installera ejektorstift och plattor för att trycka lådan ur formen efter kylning.
- Se till att stift är placerade för att undvika synliga märken på kritiska ytor.
d. Ventilering
- Lägg till mikro-gaps (0. 0 2–0,04 mm) för att låta fångad luft/gas fly, förhindra brännskador eller tomrum.
e. Ytbehandlingar
- Applicera beläggningar (t.ex. nitriding, kromplätering) för att minska slitage och förbättra frisättningen.
4. Prototypning och testning
- Injektionsförsök:
- Kontrollera om defekter (handfat märken, vridning, blixt).
- Justera temperatur, tryck och kyltid.
- Lasttestning: Kontrollera att lådan uppfyller styrka krav.
5. Produktionsmögelmontering
- Montera kärn-, hålrum, ejektorsystem och kylkomponenter.
- Montera formen på en formsprutningsmaskin (t.ex. 500 - 2000- ton klämkraft för stora lådor).
6. Viktiga överväganden
a. Väggtjocklekens konsistens
- Undvik plötsliga förändringar av tjocklek för att förhindra handfatmärken.
- Använd revben (50–60% av bastjockleken) för förstärkning.
b. Grinddesign
- Placera grindar (ingångspunkter för smält plast) för att säkerställa jämnt flöde.
- Använd Hot Runner -system för stora lådor för att minska avfallet.
c. Staplingsfunktioner
- Designa låsande lock eller stapla fälgar direkt i formen.
7. Efterbehandling
- CNC -bearbetning: Förfina kritiska områden (t.ex. handtag, hörn).
- EDM (elektrisk urladdningsbearbetning): För intrikata detaljer eller texturering.
Hur man formar plastlådor?
Mögelkomponenter
Mögelstål

Hot Runner System

Standarddelar

Paket &. Leverans

Kunders feedback

Varför välja oss?
Vi är specialiserade på att skapa precisionskonstruerade formar för plastlådor i industriklass, vilket säkerställer hållbarhet, effektivitet och värde. Här är vad som skiljer oss ut:
1. Kompetens inom tung design
- Branschspecifik kunskap: Över 15 års erfarenhet av att utforma formar för bil-, logistik- och jordbrukssektorer, optimerade för lastkapacitet upp till 1, 000+ lbs.
- Materialbehörighet: Avancerad förståelse av HDPE, PP och förstärkt plast, vilket säkerställer mögel som producerar lådor med exakt tjocklek (3–8 mm) och slagmotstånd.
2. Butygsteknik
- Simuleringsprogramvara: Verktyg som Moldflow förutsäger flöde, kylning och spänningspunkter för att eliminera defekter och förbättra mögel livslängd.
- Högprecisionsbearbetning: CNC, EDM och 5- Axelfräsning för felfri kavitetsfinish och täta toleranser (± 0. 01 mm).
3. Anpassning och flexibilitet
- Skräddarsydda lösningar: Anpassa design för dubbelväggiga lådor, hopfällbara funktioner eller förstärkta revben för att tillgodose dina exakta behov.
-Snabb prototypning: Accelerera tid till marknad med 3D-tryckta mögelprover för testning och validering.
4. Robust kvalitetssäkring
- Rigorös testning: Mögel genomgår cykeltestning och simuleringar i verkligheten för att säkerställa kraschmotstånd och livslängd.
5. Kostnads- och tidseffektivitet
- Optimerad produktion: Mögelkonstruktioner minimerar materialavfall och cykeltider, vilket minskar dina kostnader per enhet.
- Snabbare vändning: strömlinjeformade arbetsflöden levererar högkvalitativa formar på 30–45 dagar, även för komplexa geometrier.
6. Slut till slut till slut
- Livstidsunderhåll: Tjänster efter försäljning inkluderar felsökning, reparationer och ytpolering för att förlänga mögellivet.
- Hållbarhetsfokus: Designs prioriterar återvinningsbara material och energieffektiva produktionsprocesser.
7. Bevisad banrekord - Fallstudier: Framgångshistorier inkluderar fordonsdelar med 8 mm förstärkta baser och hopfällbara mönster som minskar fraktkostnaderna med 40%.
Denna strategi belyser tekniska styrkor, klientfokuserade lösningar och resultat i verkligheten medan de adresserar smärtpunkter som kostnad, kvalitet och tillförlitlighet.


